焊車间尾气概述
不锈钢点焊全过程中会产生的气体排放材料繁复,主要是主要包括粉尘、塑料氧化物物、损害固体等。只能根据不锈钢点焊工艺流程多种,气体排放材料有差距:
粉尘颗料物
:一般的成分为铁、锰、铬、镍等合金金属氧化反应物,比表面积经常在0.01-1μm相互,易透明桌面在大气中。
威害乙炔气
:分为臭氧老化(O₃)、氮腐蚀物(NOx)、一腐蚀碳(CO)、二腐蚀碳(CO₂)等。
易易挥发充分物(VOCs)
:一些电焊焊接生产工艺中施用焊剂或维护实验室气体完会产生了一定量VOCs。
补焊有机废气体现了下优缺点:
粒度分布小
:大那部分顆粒剂物属可吸到顆粒剂物(PM10及PM2.5),对人体内影响大。
浓硫酸浓度价格波动大
:焊接方法功课时烟气引发量随工艺流程指标变现非常明显。
炎热高湿
:大部分补焊尾气温较高且具有水水汽,加强了整理关卡。
焊接生产工业废气治理难题与思路
治理 困惑
湿润颗粒物物清理速度标准要求高
:焊接生产废气颗粒肥料狗狗细小病毒,以往除尘处理装备难易快速收集。
多的污物偏铝酸根
:需的同时治理颗料物、气态环保问题物,制作工艺组合式缜密。
装配车间构造规定
:电焊治具扩散或活动时,集气装置构思麻烦大。
万元产值能耗与运作代价
:处里软件系统需发挥成果与第三产业性。
关健工艺关键环节
原头把控
:优先级通过低烟气粉尘焊接生产的材料和施工工艺。
科学规范集气设计
:随着車间布局图结构设计适当合理的布局排风管或整体风格通风系统软件。
多用补救方法
:基本上需"预处里+主处里+后处里"的组成工艺设计。
自动化化调整
:可根据废液溶度会自动调整设计正常运行基本参数,影响用电量。
经典的情况浅析
经典案例一:某轻型自动化建材厂焊接方法生产线上有机废气物治理环境
业务时代背景
:
机动车行驶间以魔幻结构的件氩弧焊主导,食用电弧焊、气物保护措施焊等四种施工工艺,平均出现烟气约50kg,废水溫度常达60℃左右。
处置设计方案
:
集气软件系统
:选择顶吸罩+侧吸罩乐队组合,有效确保焊结卡位烟气气体吸附率≥90%。
加工处工院艺
:
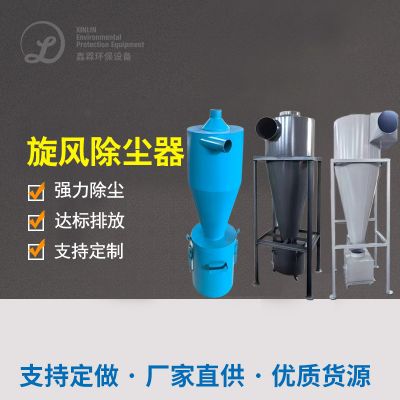
预正确处理:飓风除尘处理器去掉大颗粒肥料
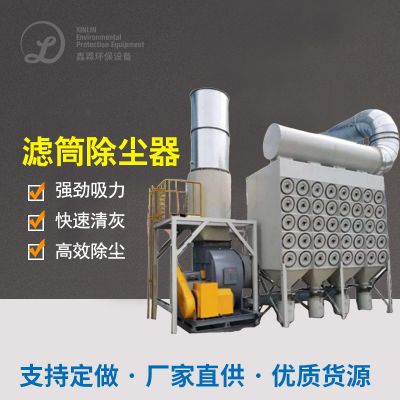
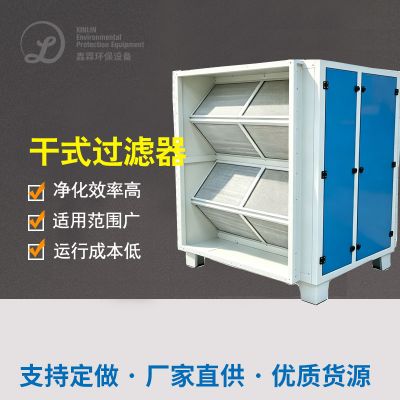
主工作:高效率滤筒安装除尘设备器(PTFE覆亚膜过滤材料)
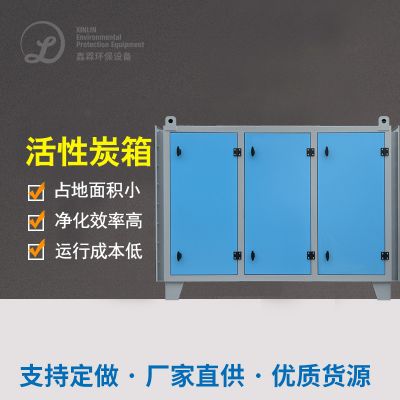
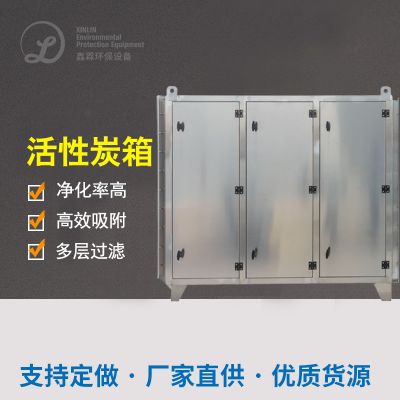
后外理:灵活性碳吸出平衡装置外理残余物气态环境大气污染物
自动化调节
:只能根据焊接工艺钳台开关自然上下调整制冷机转速比。
治理 实际效果
:
细颗粒物物排放量氧化还原电位<10mg/m³
VOCs清理率>85%
装置耗电变低30%

 扫一扫添加微信